

Bagaimana untuk menggantikan talian penyuntik bahan api?
Menggantikan a talian penyuntik bahan api melibatkan lima langkah teras: sahkan spesifikasi talian penggantian yang betul, hilangkan tekanan sistem bahan api yang tinggal, putuskan sambungan talian lama pada kedua-dua hujung pam/common-rail dan hujung penyuntik menggunakan sepana saiz yang betul, pasangkan talian baharu dengan tangan sebelum memutar nat kesatuan ke nilai yang ditentukan, dan semak setiap sambungan untuk kebocoran selepas menghidupkan semula enjin. Kerana a talian penyuntik bahan api (juga dipanggil paip suntikan bahan api bertekanan tinggi) beroperasi di bawah tekanan berbasikal yang melampau dan pantas, sepadan dengan penarafan tekanan, diameter, panjang dan geometri lentur yang tepat bagi talian asal lebih penting berbanding kebanyakan tiub automotif lain. Panduan ini menerangkan jenis biasa talian penyuntik bahan api, cara ia dibina, tempat setiap jenis digunakan, perbandingan terperinci antara konfigurasi talian, penggantian penuh dan prosedur penyelenggaraan, dan jawapan kepada soalan lazim, memberikan juruteknik, operator armada dan pembeli bahagian butiran praktikal yang diperlukan untuk melengkapkan penggantian yang selamat dan betul.
Jenis Biasa Talian Penyuntik Bahan Api dan Ciri-cirinya
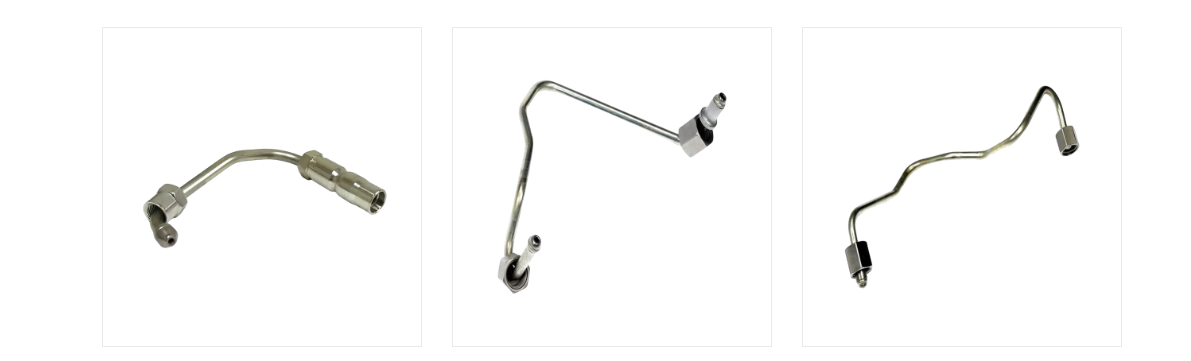
Tidak semua talian penyuntik bahan api kelihatan atau berfungsi dengan cara yang sama. Jenis yang betul bergantung pada sistem suntikan bahan api yang digunakan, tekanan yang mesti ditahannya dan berapa banyak fleksibiliti laluan yang dibenarkan oleh ruang enjin. Kad di bawah menggariskan konfigurasi yang paling biasa ditemui semasa mendapatkan talian gantian.
Talian Tekanan Tinggi Common kereta api
Talian keluli tegar yang menghubungkan rel biasa kepada penyuntik individu, dibina untuk menahan tekanan berdenyut yang sangat tinggi yang digunakan dalam sistem rel biasa diesel moden.
Talian Penyuntik Pam Sebaris
Paip keluli tegar individu yang berjalan terus dari pam suntikan sebaris mekanikal kepada satu penyuntik, tipikal reka bentuk enjin diesel lama tanpa rel biasa.
Talian Bahan Api Fleksibel Beralun
Paip beralun fleksibel biasanya digunakan dalam bekalan tekanan rendah atau litar balik, di mana keupayaannya untuk melenturkan menampung pergerakan enjin dan getaran.
Talian Gantian Bengkok CNC Tersuai
Garisan yang dibengkokkan untuk memadankan penghalaan tiga dimensi enjin tertentu, dihasilkan apabila bahagian gantian langsung di luar rak tidak tersedia untuk enjin yang lebih tua atau kurang biasa.
Talian Bekalan / Pulangan Tekanan Rendah
Membawa bahan api dari tangki ke pam atau mengalihkan bahan api berlebihan kembali ke tangki, beroperasi pada tekanan yang jauh lebih rendah daripada garis tekanan tinggi sebelah penyuntik.
Talian penyuntik bahan api direka bentuk untuk menahan sampul tekanan yang sangat spesifik bergantung pada sistem suntikan bahan api yang mereka sediakan. Sistem pam sebaris mekanikal yang lebih lama biasanya beroperasi pada tekanan puncak yang lebih rendah daripada sistem rel biasa moden. Seni bina kereta api biasa diesel khususnya telah mendorong tekanan suntikan ke atas ke atas generasi enjin berturut-turut untuk meningkatkan pengabusan dan mengurangkan pelepasan. Oleh kerana garis gantian yang betul mesti dinilai untuk sekurang-kurangnya tekanan operasi puncak sistem, memahami tempat enjin tertentu terletak pada spektrum tekanan ini merupakan langkah pertama yang penting sebelum memesan alat ganti. Tolok di bawah menggambarkan kedudukan anggaran untuk sistem kereta api biasa diesel moden dalam skala rujukan umum 0 hingga 250 MPa.
Jarum tolok terletak di bahagian atas skala, mencerminkan titik rujukan meluas bahawa sistem rel biasa diesel moden biasanya beroperasi pada tekanan puncak melebihi 200 MPa. Ini bermakna lebih tinggi daripada julat tekanan yang dikaitkan dengan sistem pam suntikan sebaris mekanikal lama, yang biasanya jatuh di bahagian bawah dan tengah skala yang sama. Implikasi praktikal bagi sesiapa yang mendapatkan saluran penyuntik bahan api gantian adalah mudah: talian yang dinilai untuk sistem tekanan rendah yang lebih lama tidak boleh digantikan kepada enjin rel biasa moden, walaupun jika dimensi fizikal kelihatan serupa. Pengilang menangani keperluan tekanan ini terutamanya melalui pemilihan bahan dan proses kerja sejuk yang diterangkan dalam bahagian seterusnya, bukannya hanya dengan menggunakan dinding yang lebih tebal pada tiub biasa. Perlu diingat bahawa tekanan puncak yang tepat untuk mana-mana model enjin tertentu hendaklah sentiasa disahkan terhadap spesifikasi pengeluar enjin sendiri dan bukannya diandaikan daripada skala rujukan umum seperti ini. Generasi enjin yang berbeza daripada pengeluar yang sama juga boleh beroperasi pada tahap tekanan yang berbeza apabila pelepasan dan keperluan prestasi berkembang dari semasa ke semasa. Ini adalah salah satu sebab penggantian talian penyuntik bahan api bukanlah satu tugas yang sesuai untuk semua, dan mengapa pemadanan spesifikasi yang tepat kepada varian enjin adalah lebih penting daripada pemadanan dengan penampilan fizikal yang kasar sahaja. Untuk bengkel yang mengendalikan pelbagai model enjin, menyimpan carta rujukan untuk julat tekanan biasa mengikut jenis sistem boleh mengurangkan risiko memasang talian yang kurang dinilai. Oleh kerana talian yang beroperasi di bawah sampul tekanan terkadarnya mungkin gagal tanpa tanda amaran yang jelas terlebih dahulu, semakan spesifikasi ini biasanya dianggap sebagai langkah yang berkaitan dengan keselamatan dan bukannya formaliti pilihan. Mengkaji konteks tekanan ini juga membantu menjelaskan mengapa talian penyuntik bahan api, tidak seperti kebanyakan kelengkapan paip automotif lain, dihasilkan dengan toleransi yang agak ketat dan kelas tekanan khusus dan bukannya reka bentuk universal tunggal.
Talian penyuntik bahan api yang betul mesti dinilai untuk kelas tekanan khusus enjin yang digunakannya, kerana menggantikan talian tekanan rendah ke sistem rel biasa moden boleh menyebabkan kegagalan.
Cara Talian Penyuntik Bahan Api Dibina: Bahan, Struktur dan Prinsip Kerja
Talian penyuntik bahan api adalah lebih daripada panjang tiub yang ringkas. Ia biasanya diperbuat daripada tiub keluli aloi rendah berkekuatan tinggi yang dipilih khas, kemudian dirawat haba untuk meningkatkan kekuatan hasil asasnya. Banyak talian tekanan tinggi kemudian melalui proses kerja sejuk tambahan yang dikenali sebagai autofrettage, di mana tiub tertakluk kepada tekanan dalaman terkawal yang menyebabkan sedikit ubah bentuk plastik pada dinding dalam. Sebaik sahaja tekanan itu dilepaskan, dinding dalam mengekalkan lapisan tegasan mampatan sisa yang mesti diatasi dengan tekanan operasi sebelum sebarang tegasan tegangan bersih terkumpul dalam bahan, yang secara bermakna meningkatkan rintangan keletihan dan tekanan pecah. Peralatan lenturan tiub CNC ketepatan kemudiannya digunakan untuk membentuk garisan siap kepada geometri tiga dimensi yang tepat yang diperlukan oleh enjin tertentu, kerana jejari selekoh yang tidak sepadan boleh menumpukan tekanan pada titik yang salah di sepanjang garisan. Jadual di bawah meringkaskan unsur-unsur struktur yang biasanya terdapat dalam garis tekanan tinggi yang tegar berbanding dengan garisan beralun fleksibel.
Struktur Talian Tekanan Tinggi Tegar
| Struktur Talian Beralun Fleksibel
|
Rintangan kelesuan saluran penyuntik bahan api ditentukan sebahagian besarnya oleh cara tiub keluli diproses dan bukannya oleh ketebalan dinding sahaja. Denyutan tekanan tinggi yang berulang dari setiap peristiwa suntikan meletakkan tekanan kitaran pada dinding dalam tiub, di mana retakan keletihan berkemungkinan besar berpunca dari semasa ke semasa. Rawatan haba boleh meningkatkan kekuatan asas keluli, tetapi proses autofrettage berfungsi sejuk selanjutnya digunakan secara khusus untuk mengatasi tekanan kitaran ini. Carta di bawah menunjukkan indeks hayat keletihan relatif yang menggambarkan membandingkan tiub standard, tiub dirawat haba dan tiub dirawat autofrettage.
Seperti yang ditunjukkan oleh carta, tiub keluli standard tanpa pemprosesan tambahan ditetapkan sebagai indeks hayat lesu relatif garis dasar dalam ilustrasi ini. Tiub yang dirawat haba menunjukkan peningkatan sederhana berbanding garis dasar, selaras dengan prinsip kejuruteraan am bahawa rawatan haba meningkatkan kekuatan hasil asas dan oleh itu meningkatkan tahap tegasan yang boleh diterima oleh tiub sebelum kerosakan keletihan terkumpul. Tiub yang dirawat autofrettage menunjukkan peningkatan terbesar antara tiga kategori dalam perbandingan ilustrasi ini, yang sejajar dengan sebab proses kerja sejuk ini dikaitkan secara khusus dengan pembuatan talian penyuntik bahan api tekanan tinggi dan bukannya tiub keluli tujuan umum. Mekanisme di sebalik penambahbaikan ini ialah baki tegasan mampatan yang tertinggal di dinding dalam selepas autofrettage mesti terlebih dahulu diatasi dengan mengendalikan tegasan tegangan sebelum sebarang tegasan tegangan bersih berkembang, dengan berkesan meningkatkan ambang keletihan praktikal. Ini amat relevan untuk talian penyuntik kerana ia mengalami bilangan kitaran tekanan yang sangat tinggi sepanjang hayat operasi enjin, malah menjadikan peningkatan sederhana dalam rintangan lesu bermakna dari segi kumulatif. Adalah wajar menganggap carta ini sebagai perbandingan relatif yang menggambarkan dan bukannya jaminan angka hayat perkhidmatan tertentu, kerana prestasi keletihan sebenar juga bergantung pada diameter tiub, ketebalan dinding, jejari lentur dan kualiti pemasangan. Talian autofrettage yang dihasilkan dengan betul dan dipasang dengan betul dijangka mengatasi prestasi tiub standard dengan dimensi yang serupa di bawah keadaan pengendalian yang sama, berdasarkan sains bahan asas yang diterangkan di atas. Ini adalah salah satu sebab pengeluar paip penyuntik bahan api khusus biasanya menganggap langkah pemprosesan ini sebagai bahagian teras pengeluaran dan bukannya peningkatan pilihan. Bagi pembeli dan bengkel yang mendapatkan talian gantian, mengesahkan bahawa pembekal menggunakan pemprosesan jenis ini pada talian tekanan tinggi boleh menjadi soalan yang berkaitan, berasingan daripada spesifikasi dimensi asas talian. Memahami butiran pembuatan ini juga membantu menjelaskan mengapa tiub keluli generik, walaupun dengan dimensi luar yang sepadan, tidak dianggap sebagai pengganti yang sesuai untuk talian penyuntik bahan api yang dibina khas dalam aplikasi tekanan tinggi.
Autofrettage kerja sejuk dan lenturan CNC ketepatan adalah apa yang memberikan garisan penyuntik bahan api yang dibina khas untuk rintangan keletihannya, itulah sebabnya tiub keluli generik bukanlah pengganti yang sesuai.
Senario Aplikasi dan Kriteria Pemilihan Utama untuk Talian Penyuntik Bahan Api
Talian penyuntik bahan api digunakan merentasi pelbagai jenis aplikasi diesel dan suntikan terus. Enjin diesel penumpang dan trak ringan dengan sistem rel biasa bergantung pada talian tekanan tinggi yang pendek dan bengkok yang dihalakan melalui ruang enjin yang dibungkus rapat. Enjin trak tugas berat dan diesel pertanian sering menggunakan garisan yang lebih panjang dengan geometri lentur yang lebih kompleks untuk mencapai penyuntik yang diletakkan di atas kepala silinder yang lebih besar. Enjin diesel marin dan set penjana industri kerap menggunakan talian berdiameter lebih besar yang dinilai untuk kitaran tugas berterusan berbanding penggunaan automotif sekejap-sekejap. Sistem suntikan terus petrol juga menggunakan talian tekanan tinggi khusus, walaupun biasanya pada tekanan puncak yang lebih rendah daripada sistem rel biasa diesel.
Apabila memilih atau mendapatkan sumber saluran penyuntik bahan api gantian, pembeli biasanya bekerja melalui set kriteria yang konsisten sebelum membuat pesanan dengan pengilang atau pembekal:
- Adakah penarafan tekanan talian memenuhi atau melebihi tekanan operasi puncak sistem enjin?
- Adakah diameter luar dan ketebalan dinding sepadan dengan spesifikasi peralatan asal?
- Adakah geometri lentur dan panjang keseluruhan menghasilkan semula penghalaan asal dengan betul?
- Adakah kelengkapan hujung dan sudut kon pengedap sepadan dengan port pam dan penyuntik yang disambungkan?
- Adakah bahan dan pemprosesan tiub (rawatan haba, autofrettage) konsisten dengan tugas tekanan tinggi?
- Bolehkah pengilang atau pemborong menyokong pesanan berulang dengan ketepatan dimensi yang konsisten untuk keperluan armada atau berbilang unit?
Talian penyuntik bahan api tidak mengalami tekanan yang malar dan stabil semasa operasi enjin; sebaliknya, tekanan turun naik dengan cepat apabila setiap kejadian suntikan membuka dan menutup penyuntik. Corak denyutan ini berulang berkali-kali sesaat pada kelajuan enjin biasa, meletakkan kitaran tegasan berulang pada talian dan kelengkapan hujungnya. Memilih talian yang dinilai hanya untuk tekanan operasi purata, dan bukannya tekanan puncak yang dicapai semasa setiap nadi, akan meninggalkan margin keselamatan yang dikurangkan secara bermakna. Jurutera yang menyemak reka bentuk sistem suntikan biasanya melihat bentuk denyutan tekanan, bukan hanya satu nombor puncak, untuk memahami keadaan operasi sebenar di sepanjang talian. Carta kawasan di bawah menunjukkan corak denyutan tekanan ilustrasi sepanjang satu kitaran suntikan untuk konteks.
Carta kawasan berlorek menunjukkan tekanan meningkat secara mendadak semasa peristiwa suntikan itu sendiri, menggambarkan tempoh singkat apabila bahan api dipaksa melalui muncung penyuntik pada tekanan sistem puncak. Di luar tetingkap suntikan ini, tekanan dalam talian mengendap ke arah garis dasar yang agak mantap yang dikaitkan dengan rel biasa atau tekanan pegangan pam. Corak ini berulang secara berterusan semasa enjin dihidupkan, bermakna talian penyuntik mengalami bilangan kitaran tekanan ini yang sangat tinggi sepanjang waktu operasi biasa. Kepentingan praktikal corak denyutan ini ialah spesifikasi tekanan terkadar talian perlu mengambil kira kemuncak setiap nadi, bukan sekadar tekanan purata merentas kitaran. Ini juga merupakan sebahagian daripada sebab rintangan keletihan, yang dibincangkan dalam bahagian sebelumnya, merupakan pertimbangan reka bentuk yang penting untuk talian penyuntik bahan api secara khusus, kerana talian itu pada asasnya tertakluk kepada corak pemuatan kitaran berterusan dan bukannya tekanan statik tunggal. Variasi dalam kelajuan dan beban enjin juga mengubah kekerapan, dan sedikit sebanyak bentuk, corak denyutan ini, memandangkan masa dan tempoh suntikan disesuaikan untuk memadankan keperluan penjanaan bahan api. Talian yang dinilai dan diproses dengan betul untuk kelas tekanan yang dimaksudkan direka bentuk untuk bertolak ansur dengan corak denyutan ini sepanjang jangka masa servis enjin. Jika garis kurang ditentukan atau telah mengalami kerosakan keletihan akibat usia atau kecacatan pembuatan, denyutan berulang ini selalunya merupakan mekanisme yang akhirnya membawa kepada retak atau kegagalan pada titik kepekatan tegasan seperti sambungan selekoh atau pemasangan. Corak tegasan yang didorong oleh denyutan ini juga berkaitan dengan titik awal tentang penarafan tekanan: garis yang kelihatan mencukupi berdasarkan angka tekanan purata sahaja mungkin masih bersaiz kecil berbanding dengan tekanan nadi puncak sebenar yang akan dialaminya dalam perkhidmatan. Menyedari perbezaan ini adalah konteks yang berguna apabila membandingkan helaian spesifikasi untuk pilihan talian penyuntik yang berbeza semasa keputusan pemilihan atau penggantian.
Memilih talian penyuntik bahan api yang betul bergantung pada pemadanan penilaian tekanan, dimensi dan geometri lentur dengan sistem enjin yang tepat, bukan hanya kategori aplikasi umum.
Jenis Talian Penyuntik Bahan Api: Perbandingan Terperinci
Jadual di bawah membandingkan tiga konfigurasi yang paling berkaitan dengan keputusan penggantian: garis keluli tekanan tinggi tegar, garisan beralun fleksibel dan garis gantian bengkok CNC tersuai yang dihasilkan apabila bahagian luar rak tidak tersedia.
| Dimensi | Talian Tekanan Tinggi Tegar | Talian Beralun Fleksibel | Talian Bengkok CNC Tersuai |
|---|---|---|---|
| Penggunaan Utama | Penghantaran tekanan tinggi pam/rel ke penyuntik | Litar bekalan/pulangan tekanan rendah | Penggantian terus untuk talian OEM yang dihentikan |
| Julat Tekanan Biasa | Selalunya 100–250 MPa | Tekanan yang agak rendah | Dipadankan dengan penilaian sistem asal |
| bahan | Keluli aloi rendah, dirawat haba, diproses autofrettage | Logam beralun atau tiub fleksibel bertetulang | Proses keluli yang sama seperti garis tegar, bengkok tersuai |
| Fleksibiliti | Tegar, geometri tetap | Fleksi untuk menyerap getaran dan pergerakan | Tegar, dihasilkan mengikut geometri tertentu |
| Ketepatan Pemasangan Diperlukan | Padanan tinggi, tepat dan panjang diperlukan | Sederhana | Tinggi, mesti menghasilkan semula penghalaan asal |
| Titik Kegagalan Biasa | Bengkokkan atau pasangkan sambungan di bawah keletihan | Dinding beralun atau pemasangan berkelim | Bengkokkan atau pasangkan sambungan di bawah keletihan |
Tidak setiap titik di sepanjang garisan penyuntik bahan api mengalami jumlah tekanan yang sama semasa operasi enjin. Bahagian lurus tiub umumnya mengedarkan tegasan berkaitan tekanan secara relatif sama sepanjang panjangnya. Bahagian bengkok, sebaliknya, menumpukan tegasan tambahan pada jejari luar lengkung, kerana dinding tiub adalah lebih nipis dan lebih kompleks dari segi geometri pada selekoh berbanding sepanjang larian lurus. Sambungan pemasangan memperkenalkan kepekatan tegasan mereka sendiri disebabkan oleh geometri kon pengedap dan daya pengapit daripada nat kesatuan. Peta haba di bawah menunjukkan indeks tegasan relatif ilustrasi merentas ketiga-tiga zon paip ini di bawah tiga keadaan beban enjin.
| Zon Paip | terbiar | Beban Separa | Muatan Penuh |
|---|---|---|---|
| Bahagian Lurus | 2 | 4 | 6 |
| Bahagian Bengkok | 3 | 6 | 9 |
| Sambungan Pemasangan | 3 | 5 | 8 |
Peta haba menunjukkan tekanan relatif meningkat daripada melahu ke arah beban penuh merentas ketiga-tiga zon paip, yang mengikuti terus daripada tekanan suntikan yang lebih tinggi dan kejadian suntikan yang lebih kerap dikaitkan dengan beban enjin yang lebih tinggi. Dalam setiap keadaan beban, bahagian selekoh secara konsisten menunjukkan indeks tegasan relatif yang lebih tinggi daripada bahagian lurus, menggambarkan mengapa geometri lentur dan jejari lentur dianggap sebagai butiran reka bentuk yang penting dan bukannya pilihan penghalaan sampingan. Sambungan pemasangan juga menunjukkan tegasan relatif tinggi berbanding dengan bahagian lurus, walaupun secara amnya agak lebih rendah daripada bahagian selekoh dalam perbandingan ilustrasi ini, mencerminkan sifat tegasan tertumpu tetapi setempat pada titik sambungan berulir. Pada beban penuh, ketiga-tiga zon menunjukkan nilai tertinggi mereka dalam corak ilustrasi ini, selaras dengan perbincangan awal mengenai denyutan tekanan yang memuncak semasa setiap peristiwa suntikan di bawah permintaan bahan api yang lebih tinggi. Corak ini membantu menjelaskan mengapa kegagalan berkaitan keletihan dalam talian penyuntik bahan api lebih kerap dilaporkan di lokasi selekoh dan sambungan pemasangan berbanding sepanjang bahagian lurus tiub yang tidak terganggu. Bagi pengeluar, ini adalah sebahagian daripada justifikasi untuk menggunakan peralatan lentur CNC ketepatan yang boleh menghasilkan jejari lenturan yang konsisten dan beransur-ansur dan bukannya selekoh tajam atau tidak rata yang akan menumpukan tekanan pada ketika itu. Untuk bengkel yang melakukan penggantian, corak ini juga merupakan peringatan praktikal untuk memeriksa kawasan selekoh dan memasang sambungan rapat untuk sebarang tanda kerosakan permukaan, kakisan atau pengetatan berlebihan sebelum ini sebelum menganggap talian masih boleh diservis. Ia mengukuhkan lagi mengapa garis gantian harus menghasilkan semula geometri lentur asal dan bukannya menggunakan selekoh yang lebih tajam atau lebih ketat sebagai penyelesaian semasa pemasangan, kerana mengubah jejari selekoh boleh mengalihkan corak kepekatan tegasan yang ditunjukkan di sini. Menganggap peta haba ini sebagai corak kejuruteraan ilustrasi dan bukannya hasil yang diukur untuk mana-mana enjin, bengkel dan pengendali peralatan tertentu masih boleh menggunakan perhubungan zon-demi-zon am untuk mengutamakan titik pemeriksaan semasa penyelenggaraan rutin.
Bahagian bengkok dan sambungan pemasangan secara konsisten membawa lebih banyak tekanan daripada bahagian lurus, itulah sebabnya garis gantian harus menghasilkan semula geometri lengkok asal dan bukannya pintasan yang diubah suai medan.
Panduan Penggantian dan Penyelenggaraan: Cara Mengganti Talian Penyuntik Bahan Api dengan Selamat
Urutan berikut menggariskan proses umum untuk menggantikan talian penyuntik bahan api. Langkah tepat, nilai tork dan prosedur pelepasan tekanan hendaklah sentiasa disahkan terhadap dokumentasi servis pengilang enjin atau peralatan tertentu sebelum memulakan kerja.
- Sahkan spesifikasi talian gantian yang betul, termasuk penilaian tekanan, diameter, panjang dan geometri lentur, terhadap rujukan OEM atau manual servis.
- Melegakan tekanan sistem bahan api sisa mengikut prosedur yang ditetapkan pengeluar enjin sebelum memutuskan sambungan mana-mana talian tekanan tinggi.
- Putuskan sambungan bateri atau asingkan sistem elektrik sebagai langkah berjaga-jaga umum sebelum bekerja berhampiran sistem bahan api.
- Longgarkan dan tanggalkan nat penyatuan pada kedua-dua hujung pam/rel dan hujung penyuntik menggunakan sepana api-nat atau crow-foot saiz yang betul untuk mengelakkan pembulatan kelengkapan.
- Tarik balik garisan lama dengan berhati-hati tanpa memaksanya terhadap komponen bersebelahan, perhatikan penghalaan asal dan orientasi bengkoknya.
- Periksa permukaan kon pengedap di kedua-dua pelabuhan penyuntik dan pam/rel untuk kerosakan sebelum memasang talian baharu.
- Letakkan barisan baharu dengan tangan terlebih dahulu, selaraskan kon pengedap dengan tepat sebelum memasangkan nat kesatuan untuk mengelakkan benang silang.
- Tork setiap nat penyatuan kepada nilai yang ditentukan oleh pengeluar enjin atau talian, mengelakkan kedua-dua kurang ketat dan terlalu ketat.
- Sambungkan semula bateri dan ikuti prosedur permulaan yang ditetapkan pengeluar untuk memberi tekanan semula pada sistem bahan api.
- Hidupkan enjin semasa melahu dan periksa secara visual setiap sambungan baharu untuk resapan bahan api sebelum mengembalikan kenderaan atau peralatan kepada operasi biasa.
- Periksa semula tork pada setiap pemasangan selepas tempoh berjalan yang singkat, kerana kitaran haba awal kadangkala memerlukan pemeriksaan susulan.
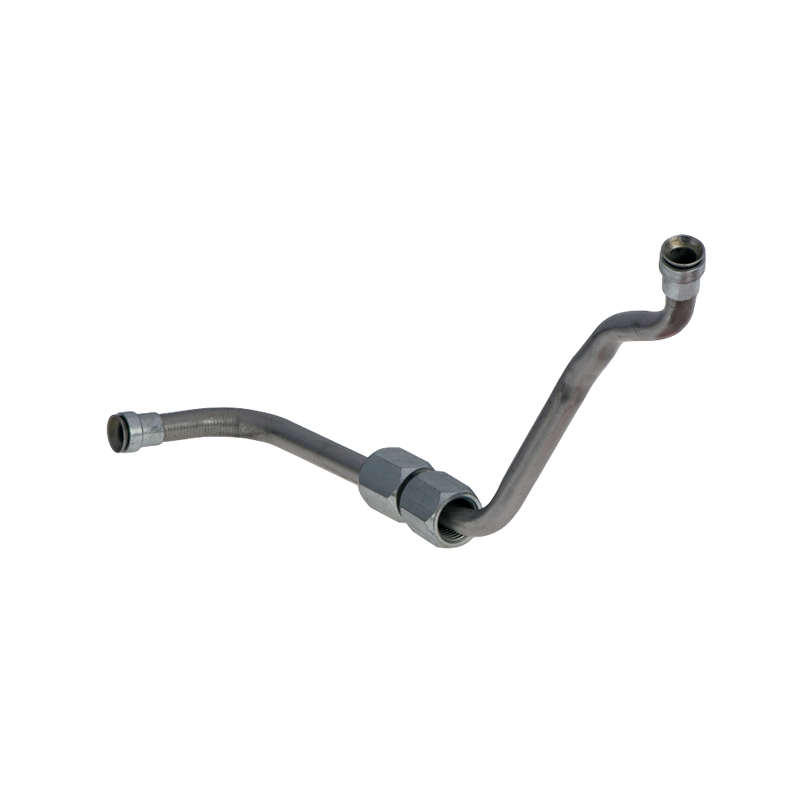
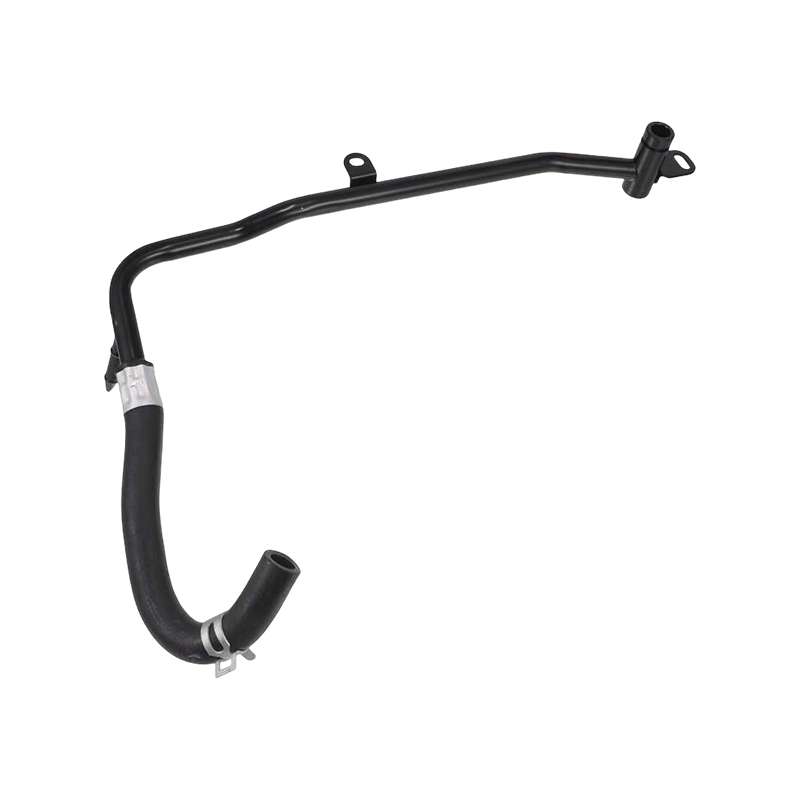
Mendapatkan talian gantian yang sepadan dengan geometri peralatan asal selalunya merupakan bahagian yang paling sukar dalam proses ini, terutamanya untuk model enjin yang lebih lama atau kurang biasa yang mana talian luar tidak tersedia. NINGBO JIATIAN AUTOMOBILE PIPE CO., LTD., ditubuhkan berdasarkan Kilang Produk Logam Ningbo Xingxin yang lebih awal yang ditubuhkan pada tahun 1995, ialah pengeluar talian penyuntik bahan api dan kilang pemasangan paip automotif yang terletak di Wanhou, Bandar Zhanqi, Daerah Yinzhou, Ningbo, beroperasi dari kemudahan seluas kira-kira 30,000 meter persegi dengan keluasan kira-kira 32,000 meter persegi. Persediaan pengeluaran syarikat termasuk sepuluh mesin lentur paip automatik sepenuhnya CNC, talian pemasangan relau pateri berskala besar, peralatan membentuk dalaman hidraulik, mesin pengembangan air hidraulik 800 tan, pengimpal laser automatik, robot kimpalan, dan pusat pemesinan berskala besar, disokong oleh makmal penyelidikan dan ujian dalaman. Keupayaan lenturan dan pembentukan CNC jenis ini membolehkan pembekal paip penyuntik bahan api menghasilkan semula penghalaan tiga dimensi enjin tertentu dengan tepat, yang berkaitan secara langsung apabila garis gantian perlu sepadan dengan geometri lentur asal dan bukannya disesuaikan daripada panjang lurus generik. Bagi pengendali armada, bengkel dan pengeluar peralatan yang mendapatkan talian gantian dalam jumlah, bekerja dengan pengeluar paip automotif atau pemborong yang mantap boleh membantu memastikan ketepatan dimensi yang konsisten merentas pesanan berulang.
Penggantian talian penyuntik bahan api yang selamat bergantung pada melegakan tekanan sistem terlebih dahulu, memadankan spesifikasi asal yang tepat, dan memutar setiap sambungan kepada nilai yang ditentukan pengeluar.
Soalan Lazim Mengenai Penggantian Talian Penyuntik Bahan Api
Apakah prosedur yang betul untuk menggantikan talian penyuntik bahan api?Menggantikan a fuel injector line generally involves confirming the correct replacement specification, relieving system pressure, removing the old line at both end fittings, inspecting the sealing surfaces, installing the new line by hand before torquing the union nuts to specification, and checking for leaks after restarting the engine. The exact sequence and torque values should always be confirmed against the specific engine or equipment manufacturer's procedure before starting work. |
Adakah saya perlu meredakan tekanan sistem bahan api sebelum menanggalkan talian penyuntik?Ya, tekanan baki boleh kekal dalam sistem bahan api tekanan tinggi walaupun selepas enjin dimatikan, jadi mengikut prosedur pelepasan tekanan yang ditetapkan pengeluar sebelum memutuskan sambungan mana-mana talian penyuntik adalah langkah berjaga-jaga standard. Melangkau langkah ini boleh mewujudkan risiko keselamatan memandangkan tekanan yang terlibat dalam rel biasa dan sistem bahan api tekanan tinggi yang serupa. |
Bolehkah saluran penyuntik bahan api dibengkokkan atau dibentuk semula semasa pemasangan?Talian penyuntik bahan api direka bentuk dan dibengkokkan CNC kepada geometri tertentu, dan membentuk semula atau memaksa garisan semasa pemasangan boleh memperkenalkan kepekatan tegasan atau kerosakan permukaan yang tidak diambil kira dalam reka bentuk asal. Jika talian gantian tidak sepadan dengan penghalaan yang diperlukan, mendapatkan penggantian yang dibengkokkan dengan betul dan bukannya mengubah suai medan talian sedia ada secara amnya merupakan pendekatan yang lebih dipercayai. |
Apakah daya kilas yang perlu digunakan semasa memasang saluran penyuntik bahan api baharu?Nilai tork untuk nat penyatuan talian penyuntik berbeza-beza mengikut saiz pemasangan, jenis benang dan spesifikasi pengilang enjin, jadi manual servis atau carta tork pengeluar yang berkenaan hendaklah digunakan untuk angka yang tepat dan bukannya anggaran umum. Kedua-dua kurang mengetatkan dan terlalu mengetatkan boleh menimbulkan masalah kebolehpercayaan, itulah sebabnya pemadanan nilai tork yang ditentukan dianggap sebagai langkah penting dalam proses penggantian. |
Bagaimanakah saya tahu jika talian penyuntik bahan api perlu diganti dan bukannya dibaiki?Keretakan, kakisan, ubah bentuk atau resapan bahan api yang boleh dilihat di sekeliling selekoh atau sambungan pemasangan adalah penunjuk biasa bahawa talian harus diganti dan bukannya dibaiki, kerana talian ini beroperasi di bawah kitaran tekanan tinggi berterusan yang kaedah pembaikan umumnya tidak direka bentuk untuk bertahan dengan pasti. Sebarang garisan yang menunjukkan kerosakan berhampiran titik kepekatan tegasan seperti selekoh atau pemasangan biasanya dianggap sebagai calon pengganti dan bukannya calon pembaikan. |
Apakah yang perlu dicari oleh bengkel atau pemborong apabila mendapatkan sumber saluran penyuntik bahan api gantian daripada pengilang?Pembeli biasanya melihat keupayaan pengilang untuk memadankan geometri lentur asal dan penarafan tekanan dengan tepat, bersama dengan kapasiti pengeluaran dan ketekalan merentas pesanan berulang untuk keperluan armada atau berbilang unit. Menyemak peralatan pembuatan dan proses kualiti pembekal, seperti ketepatan lenturan CNC dan amalan kebolehkesanan bahan, boleh menjadi bahagian yang berguna dalam menilai pengeluar paip penyuntik bahan api atau pemborong untuk mendapatkan sumber yang berterusan. |
Menggantikan a fuel injector line safely comes down to matching the exact original specification and following the correct pressure-relief and torque procedure, rather than treating it as a generic tubing swap.
Produk Utama Kami
 Hubungi Kami
+86-138 0586 3066
+86-574 8840 6311
 Produk
- Talian Penyuntik Bahan Api
- Talian Edaran Semula Gas Ekzos (EGR).
- Pemasangan Hos Penyejuk Minyak Enjin
- Pemasangan Hos Pemanas HVAC
- Talian Penyejuk Minyak Penghantaran
- Talian Bahan Api
- Perumahan Termostat Penyejuk
- Tiub Dipstick Minyak Enjin
- Talian Pengecas Turbo
- Pengecas Turbo Paip Atas
- Manifold Ekzos
 Hantar E-mel
 Mudah alih
Hak Cipta ©NINGBO JIATIAN AUTOMOBILE PIPE CO.,LTD. Hak Cipta Terpelihara.
 Kilang Tiub Automotif Premium China
Bekalan Kelengkapan Paip Automotif Tersuai
privasi